

 Eng




پایه مکانیکی فرآیند مهر زنی قطعات فلزی
 2026.10.08
 اخبار صنایع
در هسته اصلی مهر زنی قطعات فلزی عملیات پرس مهر زنی است، یک ماشین کار سنگین که برای رساندن مقدار مشخصی نیرو به مجموعه ای از قالب ها طراحی شده است. یکپارچگی مکانیکی قسمت نهایی توسط نحوه مدیریت این نیرو در طول ضربه پرس تعیین می شود. بر خلاف سایر روشهای ساخت که ممکن است به گرما یا دستکاری دستی متکی باشند، مهر زنی یک فرآیند شکلدهی سرد است که از انرژی جنبشی یک چرخ طیار یا فشار کنترلشده یک سیستم هیدرولیک برای تغییر شکل فلز استفاده میکند. این رویکرد مکانیکی تضمین می کند که قطعات تولید شده یکنواخت هستند و ساختار دانه داخلی فلز اغلب از طریق سخت شدن کاری که در مراحل تغییر شکل رخ می دهد، تقویت می شود.
تمایز بین پرس های مکانیکی و هیدرولیک برای خروجی تاسیسات قطعات فلزی مهر زنی اساسی است. پرس های مکانیکی به دلیل سرعت بالا و طول ضربه ثابت خود شناخته شده اند، که آنها را به انتخابی ایده آل برای تولید با حجم بالا تبدیل می کند که در آن زمان چرخه دغدغه اصلی است. این ماشینها از یک فلایویل عظیم برای ذخیره انرژی استفاده میکنند که سپس از طریق میل لنگ یا چرخ دندهای خارج میشود تا قوچ را به سمت پایین هدایت کند. از سوی دیگر، پرس های هیدرولیک نیروی ثابتی را در تمام طول حرکت ایجاد می کنند، که برای عملیات کشش عمیق که در آن فلز باید در فاصله طولانی تری به داخل حفره کشیده شود، ضروری است. با انتخاب فناوری پرس مناسب، تولیدکنندگان می توانند گردش کار مهر زنی قطعات فلزی را برای مطابقت با هندسه خاص و ضخامت مواد مورد نیاز پروژه بهینه کنند.
ملاحظات علم مواد و متالورژی در مهر زنی
موفقیت مهر زنی قطعات فلزی عمیقاً به انتخاب ماده اولیه و نحوه واکنش آن به استرس قالب بستگی دارد. مواد متداول عبارتند از فولاد با استحکام بالا، فولاد ضد زنگ، آلیاژهای آلومینیوم، برنج و مس. هر یک از این فلزات دارای مجموعهای از ویژگیهای منحصربهفرد مانند مقاومت تسلیم، شکلپذیری، و خواص ازدیاد طول هستند که تعیین میکنند وقتی فلز بین پانچ و قالب فشرده میشود چگونه جریان پیدا کند. تیمهای مهندسی باید تجزیه و تحلیل کاملی از این ویژگیها انجام دهند تا از بروز مشکلاتی مانند برگشت فنری، که تمایل فلز به بازگشت به شکل اولیهاش پس از آزاد شدن فشار است، جلوگیری کنند.
هنگام کار با فولادهای کم آلیاژ با استحکام بالا برای قطعات مهر زنی فلزی خودرو، فشار مورد نیاز برای دستیابی به تغییر شکل دائمی به طور قابل توجهی بیشتر از فولادهای کربنی استاندارد است. این امر استفاده از پرس های سنگین و پوشش های تخصصی روی سطوح قالب را برای جلوگیری از سایش زودرس ضروری می کند. آلومینیوم، در حالی که سبکتر و مقاومتر در برابر خوردگی است، میزان سختی کاری متفاوتی دارد و برای جلوگیری از داغ شدن نیاز به روغن کاری دقیق دارد، شرایطی که فلز به ابزار میچسبد. با درک رفتار سطح اتمی این مواد، مهندسان می توانند قطعات فلزی مهر زنی را طراحی کنند که یکپارچگی ساختاری خود را حتی زمانی که در معرض خمیدگی شدید یا کشش های پیچیده قرار می گیرند، حفظ کنند. فرآیند مهر زنی دقیق فلز اساساً از فیزیک مواد برای ایجاد اجزایی سبک وزن و فوق العاده قوی استفاده می کند.
نقش مهر زنی پیشرونده در تولید با حجم بالا
برای پروژه هایی که نیاز به تولید هزاران یا حتی میلیون ها واحد دارند، مهر زنی مترقی کارآمدترین روش موجود است. این تکنیک شامل مجموعهای از ایستگاهها در یک مجموعه قالب میشود که در آن هر ایستگاه عملیات خاصی را بر روی یک نوار فلزی پیوسته انجام میدهد. همانطور که نوار در داخل پرس حرکت می کند، تحت فرآیندهای مختلفی مانند سوراخ کردن، خالی کردن، لانسینگ و شکل دهی قرار می گیرد. قسمت نهایی فقط در آخرین ایستگاه از نوار حامل جدا می شود. این رویکرد یکپارچه برای مهر زنی قطعات فلزی، ضایعات مواد را به حداقل می رساند و به طور قابل توجهی هزینه های نیروی کار مرتبط با جابجایی اجزای جداگانه بین ماشین های مختلف را کاهش می دهد.
طراحی یک قالب پیشرونده یک شاهکار مهندسی است که نیاز به برنامه ریزی دقیق طرح نوار دارد. طراحان باید اطمینان حاصل کنند که نوار فلزی در حین پیشروی از طریق پرس ثابت می ماند، حتی اگر مواد بیشتری در هر ایستگاه برداشته شود. از پینهای پیلوت برای تراز کردن نوار با دقت میکروسکوپی قبل از پایین آمدن پرس استفاده میشود و اطمینان حاصل میکند که هر سوراخ و خم به درستی نسبت به عملیات قبلی قرار گرفته است. این تکنیک مهر زنی فلزی با حجم بالا امکان ایجاد هندسه های پیچیده ای را فراهم می کند که تولید آنها از طریق روش های دیگر غیرممکن یا بسیار گران است. با ادغام چندین عملیات در یک حرکت فشاری واحد، روش قالب پیشرونده توان عملیاتی را به حداکثر میرساند و تضمین میکند که قطعات فلزی مهر زنی با سختترین تلورانسهای ابعادی مطابقت دارند.
دقت مهندسی در ابزارهای مهر زنی و قالب ها
کیفیت محصول نهایی بازتاب مستقیمی از دقت تعبیه شده در ابزار و قالب های مهر زنی است. این قطعات اغلب از فولادهای ابزار درجه بالا مانند D2 یا درج های کاربید ساخته می شوند که به دلیل توانایی آنها در حفظ لبه تیز و مقاومت در برابر تغییر شکل تحت میلیون ها چرخه انتخاب می شوند. ساخت یک قالب نه تنها شامل لبههای برش بلکه شامل سیستم پیچیدهای از برهزنها، فنرها و لنتهای فشار است که حرکت فلز را در طول فرآیند مهر زنی قطعات فلزی کنترل میکند.
فاصله قالب، که فضای بین پانچ و دهانه قالب است، یکی از مهم ترین متغیرها در مهندسی ابزارهای مهر زنی است. اگر فاصله بیش از حد تنگ باشد، اصطکاک و نیروی مورد نیاز را افزایش می دهد و منجر به تسریع سایش ابزار و شکستگی احتمالی می شود. اگر فاصله بیش از حد شل باشد، منجر به سوراخهای بزرگ و کیفیت پایین لبه در قسمت فلزی مهر شده میشود. نرم افزار شبیه سازی پیشرفته اغلب در مرحله طراحی برای پیش بینی نحوه رفتار فلز و بهینه سازی هندسه قالب قبل از برش فلز برای خود ابزار استفاده می شود. تعمیر و نگهداری منظم و تیز کردن قالبها پروتکلهای ضروری در هر تاسیسات مهر زنی حرفهای قطعات فلزی است، زیرا حتی مقدار کمی سایش میتواند منجر به انحراف در دقت قطعه و پرداخت سطح شود.
مقایسه تکنیک ها و قابلیت های مهر زنی صنعتی
جدول زیر مقایسه ای توصیفی از روش های مختلف مهر زنی را برای نشان دادن مزایای خاص آنها در زمینه های مختلف تولید ارائه می دهد.
| روش مهر شناسی | مشخصات مکانیکی و حرکت | مزیت عملکردی اولیه | بهترین سناریوهای کاربردی |
|---|---|---|---|
| مهر زنی پیشرونده | حرکت یکپارچه چند ایستگاهی روی یک نوار پیوسته | سرعت استثنایی و کمترین هزینه واحد برای حجم های بالا | کانکتورهای الکترونیکی و براکت های کوچک خودرو |
| مهر زنی انتقال | قطعات منفرد بین ایستگاه ها توسط بازوهای مکانیکی حرکت می کردند | توانایی رسیدگی به قطعات بزرگی که نیاز به شکل دهی پیچیده چند جهته دارند | پانل های بزرگ بدنه خودرو و محفظه لوازم |
| مهر زنی عمیق قرعه کشی | ازدیاد طول کنترل شده فلز به داخل یک حفره عمیق | ایجاد رگ های توخالی بدون درز با نسبت عمق به عرض بالا | قوطی های نوشیدنی و سیلندرهای کپسول آتش نشانی |
| خالی کردن خوب | برش فشار بالا با حداقل فاصله | لبه های کاملا صاف و سطوح صاف بدون ماشینکاری ثانویه تولید می کند | دنده های دقیق و قطعات کمربند ایمنی سنگین |
| چهار اسلاید مهر زنی | مهر زنی افقی از چهار جهت مختلف به طور همزمان | تطبیق پذیری بالا برای خم های پیچیده و شکل دهی سیم | گیره های کوچک، فنرها و کنتاکت های الکتریکی پیچیده |
مدیریت اصطکاک و دینامیک حرارتی در مطبوعات
برهمکنش بین نوار فلزی و سطح قالب باعث ایجاد مقدار قابل توجهی گرما و اصطکاک در طول فرآیند مهر زنی قطعات فلزی می شود. اگر به درستی مدیریت نشود، این گرما می تواند باعث شود که فلز خود را به ابزار جوش داده و منجر به نقص سطح و در نهایت از بین رفتن قالب شود. بنابراین روانکاری جزء حیاتی جریان کار تولید است. دستگاه های مهر زنی مدرن از روان کننده های مصنوعی یا روغن های ناپدید کننده استفاده می کنند که قبل از ورود به پرس روی نوار فلزی اعمال می شود. این روان کننده ها به گونه ای طراحی شده اند که یک مانع محافظ ایجاد کنند که اصطکاک را کاهش می دهد و در عین حال به اتلاف انرژی حرارتی تولید شده توسط تغییر شکل فلز کمک می کند.
مدیریت حرارتی نیز برای حفظ ثبات ابعادی پرس و قالب ها مهم است. از آنجایی که دستگاه بیش از چندین ساعت کار می کند، قطعات می توانند به دلیل گرما منبسط شوند، که ممکن است منجر به تغییرات ظریف در تراز ابزارها شود. عملیات مهر زنی قطعات فلزی با دقت بالا اغلب شامل سیستم های خنک کننده در خود قالب ها می شود یا از محیط های کنترل شده دما استفاده می کند تا اطمینان حاصل شود که فرآیند از اولین قسمت روز تا آخر روز ثابت می ماند. با کنترل محیط و رابط بین ابزار و قطعه کار، سازندگان می توانند به سطح بالایی از تکرارپذیری مورد نیاز برای قطعات حیاتی هوافضا و پزشکی دست یابند.
پروتکل های تضمین کیفیت و بازرسی قطعات فلزی
حفظ استانداردهای بالا در تولید قطعات فلزی مهر زنی نیازمند یک برنامه تضمین کیفیت دقیق است که از تکنیک های بازرسی دستی و خودکار استفاده می کند. از آنجایی که دستگاه پرس می تواند قطعات را با سرعت چند صد در دقیقه تولید کند، هر گونه خطا در راه اندازی می تواند منجر به هزاران قطعه ضایعاتی در مدت زمان کوتاهی شود. برای جلوگیری از این امر، سازندگان سیستمهای نظارت زمان واقعی را پیادهسازی میکنند که از حسگرهایی برای تشخیص تغییرات در تناژ پرس یا موقعیت نوار فلزی استفاده میکنند. در صورت تشخیص انحراف، قبل از تولید قطعات معیوب، می توان پرس را به طور خودکار متوقف کرد.
دقت ابعادی با استفاده از تجهیزات اندازهگیری پیشرفته مانند ماشینهای اندازهگیری مختصات و سیستمهای بینایی نوری تأیید میشود. این ابزارها می توانند ابعاد بحرانی یک قطعه فلزی مهر شده را تا چند میکرون اندازه گیری کنند و اطمینان حاصل کنند که مشخصات دقیق نقشه مهندسی را برآورده می کند. یکپارچگی سطح یکی دیگر از موارد مورد توجه است، زیرا مهر زنی قطعات فلزی باید عاری از ترک، خراش یا سوراخ های بیش از حد باشد که می تواند در مونتاژ بعدی اختلال ایجاد کند یا عملکرد قطعه را در مزرعه به خطر بیندازد. با ادغام این پروتکلهای بازرسی در چرخه تولید، امکانات مهر زنی قابلیت اطمینان مورد نیاز برای صنایع با ریسک بالا مانند ایمنی خودرو و زیرساختهای مخابراتی را فراهم میکند.
کاربردهای صنعتی خاص قطعات فلزی مهر شده
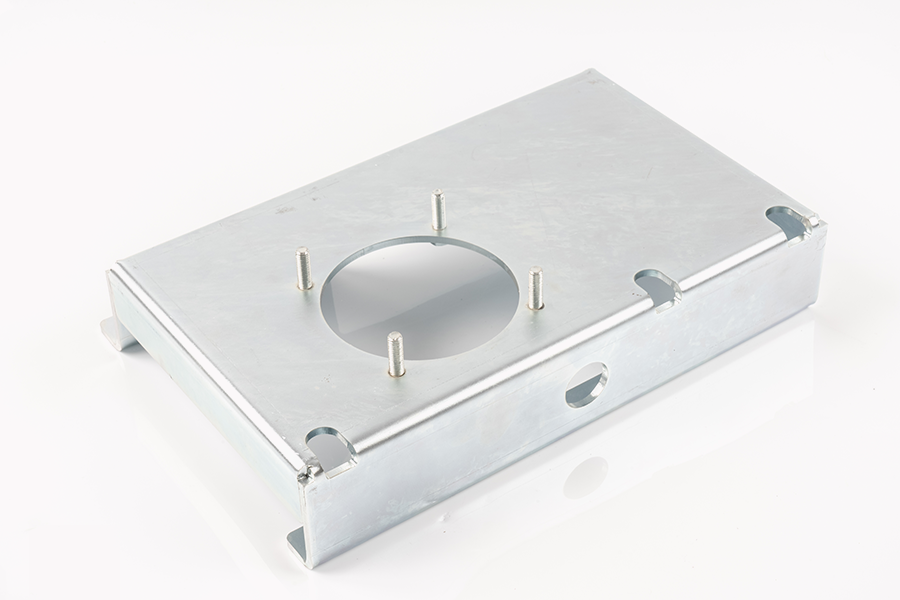
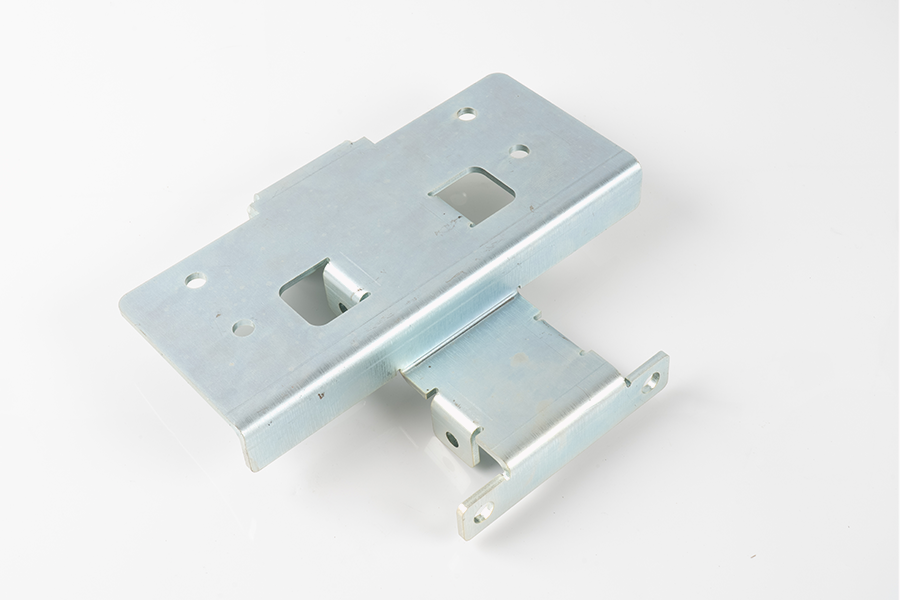
تطبیق پذیری فرآیند مهر زنی قطعات فلزی آن را برای طیف وسیعی از کاربردها در صنایع مختلف مناسب می کند. در بخش خودرو، مهر زنی برای تولید همه چیز از اجزای کوچک انژکتور سوخت گرفته تا ستون های ساختاری عظیم و تشتک های کف استفاده می شود. توانایی استفاده از مواد با استحکام بالا به طراحان خودرو اجازه می دهد تا وزن خودرو را کاهش دهند و در عین حال عملکرد ایمنی تصادف را بهبود بخشند. مهر زنی فلزی دقیق نیز برای تولید قاب های سربی و اجزای محافظ در صنعت الکترونیک حیاتی است، جایی که قطعات باید بسیار کوچک و در عین حال فوق العاده دقیق باشند تا از هدایت الکتریکی قابل اطمینان اطمینان حاصل شود.
در صنعت هوافضا، مهر زنی قطعات فلزی راهی برای ایجاد ساختارهای پیچیده و سبک وزن فراهم می کند که می توانند در برابر لرزش های شدید و چرخه های حرارتی پرواز مقاومت کنند. این فرآیند اغلب برای تولید گیرههای بدنه هواپیما، بستها و اجزای موتور که به بالاترین سطح کیفی اسناد و قابلیت ردیابی نیاز دارند، استفاده میشود. حتی در بخش کالاهای مصرفی و تجهیزات پزشکی، مهر زنی روش ترجیحی برای تولید ابزار جراحی، سخت افزار و اجزای داخلی لوازم خانگی است. سازگاری و مقیاس پذیری فرآیند تضمین می کند که محصولات با کیفیت بالا در بازار جهانی قابل دسترسی هستند و در عین حال استانداردهای ایمنی و عملکرد دقیق مورد نیاز این زمینه های تخصصی را حفظ می کنند.
یکپارچگی ساختاری و مزیت شکل دهی سرد
یکی از مهمترین مزایای استفاده از مهر زنی برای قطعات فلزی، افزایش خواص فیزیکی قطعه از طریق شکل دهی سرد است. بر خلاف ریختهگری یا ماشینکاری که گاهی اوقات میتواند مواد را ضعیف کند یا تنشهای پسماند را پشت سر بگذارد، مهر زنی میتواند استحکام خستگی قطعه را بهبود بخشد. این امر به این دلیل رخ می دهد که کار سرد مرتبط با فرآیند مهر زنی قطعات فلزی، ساختار دانه فلز را اصلاح می کند و آن را در برابر انتشار ترک ها مقاوم تر می کند. این امر به ویژه برای قطعاتی که در طول عمر عملیاتی خود در معرض چرخه های بارگذاری مکرر قرار می گیرند بسیار مهم است.
توانایی کنترل جریان فلز نیز به این معنی است که ضخامت قطعه را می توان با دقت زیادی مدیریت کرد. در سناریوهای طراحی خاص، یک مهندس قطعات فلزی مهر زنی ممکن است عمداً فلز را در یک ناحیه نازک کند تا انعطاف پذیری داشته باشد در حالی که سایر نواحی را برای پشتیبانی ساختاری ضخیم تر نگه دارد. این سطح از کنترل از طریق طراحی دقیق مهره های کشش و فشار اعمال شده توسط نگهدارنده خالی در پرس به دست می آید. با استفاده از ویژگیهای شکلدهی سرد فلز، تولیدکنندگان میتوانند قطعاتی را تولید کنند که نه تنها دوام بیشتری نسبت به سایر روشها دارند، بلکه در استفاده از مواد خام کارآمدتر هستند و به پایداری کلی در بخش تولید کمک میکنند.
بهینه سازی زنجیره تامین از طریق کارایی مهر زنی فلز
کارایی مهر زنی قطعات فلزی تاثیر عمیقی بر کل زنجیره تامین صنعتی دارد. از آنجایی که این فرآیند بسیار خودکار است و قادر به چنین سرعتهای بالایی است، استراتژیهای تولید به موقع را امکانپذیر میکند که نیاز به موجودیهای بزرگ اجزای نهایی را کاهش میدهد. یک مرکز قطعات فلزی تک مهر زنی می تواند چندین کارخانه مونتاژ را با قطعات لازم به صورت روزانه تامین کند و جریان روان و پاسخگو کالا را تضمین کند. این مقیاس پذیری برای صنایعی که نوسانات فصلی در تقاضا یا تغییرات سریع در فناوری را تجربه می کنند ضروری است.
قوام قطعات فلزی مهر شده روند مونتاژ را ساده می کند. هنگامی که هر قسمت با قسمت بعدی یکسان است، روباتهای مونتاژ خودکار میتوانند با راندمان بالاتر و وقفههای کمتر کار کنند. این کاهش در تنوع مونتاژ منجر به کیفیت بالاتر محصولات نهایی و کاهش هزینه های کلی تولید می شود. توانایی تولید اجزای پیچیده و چند منظوره در یک عملیات مهر زنی واحد همچنین تعداد قطعات جداگانه ای را که باید ردیابی و مونتاژ شوند کاهش می دهد و لجستیک تولید مدرن را ساده تر می کند. همانطور که تولید همچنان به تکامل خود ادامه می دهد، ادغام استراتژیک فناوری پیشرفته قطعات فلزی مهر زنی سنگ بنای رقابت صنعتی و نوآوری فنی باقی می ماند.




درباره ما
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

حق چاپ © شرکت فناوری الکتریکی Ningbo Mingli ، Ltd. All rights reserved.
