

 Eng




مهر زنی با دقت بالا: تلورانس ها، ابزار، مواد و راهنمای منبع یابی
 2026.10.22
 اخبار صنایع
فنر تماسی 0.4 میلیمتری فولاد ضد زنگ برای قطعکننده مدار مینیاتوری، 0.03 ± میلیمتر روی شکاف تماس، حد سوراخ 0.02 میلیمتری و سطح صافی 0.05 میلیمتر در دهانه 25 میلیمتری دارد. پرس که آن را تشکیل می دهد ممکن است یک دستگاه 45 تنی باشد - که در برگه مشخصات قابل توجه نیست. چیزی که در واقع آن بخش را "دقت بالا" می کند، همه چیز اطراف پرس است: طرح نوار، فاصله قالب، گواهی مواد، سنسور درون قالبی که در صورت عدم بیرون ریختن راب، حرکت را متوقف می کند، و گزارش ابعادی که همراه با محموله حرکت می کند.
بنابراین تعریف کار به این صورت است: مهر زنی با دقت بالا یک فرآیند قالب پیش رونده است که در آن تحمل ابعادی، ارتفاع سوراخ، صافی و تکرارپذیری لات به لات به اندازه کافی کنترل می شود که قطعه بتواند مستقیماً بدون مرتب سازی، کار مجدد یا بازرسی 100٪ وارد مونتاژ شود. هر آنچه در ادامه میآید توضیح میدهد که این کنترل چگونه مهندسی میشود، چه هزینهای دارد، کجا بیصدا از کار میافتد، و چگونه یک خریدار میتواند آن را بدون کشف مشکل شش هفته پس از تولید، مشخص و واجد شرایط کند.
قبل از تفصیل، ارزش بیان سه نتیجه را دارد:
- دقت در قطعه و ابزار طراحی شده است، نه در پرس شماره گیری شده است. تقریباً 70 تا 80 درصد از تحمل قابل دستیابی توسط هندسه قطعه، انتخاب مواد و طراحی قالب قبل از اولین ضربه ثابت می شود.
- تحمل و هزینه ارتباط خطی ندارند. سفت کردن ابعاد غیر بحرانی از 0.20 ± میلی متر تا 0.05 ± میلی متر تقریباً رایگان است. سفت کردن یک کلید بحرانی از 0.05 ± میلی متر تا 0.02 ± میلی متر می تواند 30 تا 60 درصد به هزینه ابزارآلات اضافه کند.
- بیشتر کیفیت های فرار در قطعات مهر شده به تنوع مواد و سایش ابزار بازمی گردد، نه به دقت ماشین. خریدارانی که این دو متغیر را مدیریت می کنند به ندرت استدلال های تحمل دارند.
مهر زنی با دقت بالا در عمل به چه معناست
هیچ استاندارد جهانی وجود ندارد که "دقت بالا" را در مهر زنی تعریف کند. تامین کنندگان مختلف در مکان های مختلف خط و نشان می کشند، به همین دلیل است که سفارش خریدی که به سادگی می گوید "دقت بالا" تقریبا بی معنی است. آنچه مهم است نوار تحملی است که ابزارسازی برای نگه داشتن آن در طول تولید ساخته شده است، نه فقط در نمونه اولیه.
یک راه مفید برای قاب بندی قابلیت کلاس تحمل است، زیرا این کلاس بودجه ابزار، روش بازرسی و حجمی را که اقتصاد هنوز در آن کار می کند، هدایت می کند.
| کلاس | تحمل ویژگی بحرانی | ارتفاع سوراخ (معمولی) | صافی بیش از 100 میلی متر | بخش های نمایندگی |
|---|---|---|---|---|
| ورق فلزی عمومی | ± 0.20 میلی متر | ≤0.10 میلی متر | 0.30 میلی متر | براکت ها، روکش ها، پانل های شاسی، صفحات نصب |
| مهر زنی دقیق | 0.05 ± میلی متر | ≤0.05 میلی متر | 0.10 میلی متر | پوسته های رابط، قوطی های محافظ، پایانه ها، پایه های شینه |
| مهر زنی با دقت بالا | 0.02 ± میلی متر، تا 0.01 ± میلی متر در ویژگی های انتخاب شده | ≤0.02-0.03 میلی متر | 0.05 میلی متر | فنرهای تماسی، اجزای رله، لمینیت های موتور، محفظه سنسور، مجموعه های دقیق کوچک |
دو نکته در آن جدول قابل توجه است. اولاً، نیاز فرز معمولاً محدودیت سختتر در عمل است. محدودیت 0.05 میلیمتری برش روی قسمتی با ضخامت 0.3 میلیمتر تا زمانی که ساییدگی پانچ را در 500000 ضربه به حساب نیاورید، کم به نظر میرسد. دوم، واجد شرایط «ویژگیهای انتخابشده» مهم است: هیچ ابزاری در همه جا 0.01 ± میلیمتر را نگه نمیدارد، و طرحی که آن را در سطح جهانی میطلبد، یا بسیار بالا یا اصلاً نشان داده نمیشود.
دقت همچنین فراتر از طراحی دو بعدی است. یک قطعه میتواند از نظر ابعادی کامل باشد و به دلیل پیچش، خمیدگی، شرایط لبه یا تنش پسماند که پس از آبکاری باز میشود، مونتاژ نشود. خریداران باتجربه آن ویژگی ها را به صراحت مشخص می کنند.
دقت قبل از شروع مطبوعات تعیین می شود
هنگامی که یک قطعه مهر و موم شده از تحمل خارج می شود، سوال غریزی این است که "مشکل چیست؟" تقریباً هرگز دستگاه نیست. چهار اهرم نتیجه را کنترل می کنند و به این ترتیب تنظیم می شوند.
طراحی قطعات و طراحی برای ساخت
متداول ترین علت یک پروژه مهر زنی با دقت بالا غیرقابل نقل قول، نقشه ای است که از فرآیند ماشینکاری یا ریخته گری به ارث رسیده است. قطعات ماشینکاری شده به طور معمول به گوشه های داخلی تیز، جیب های باریک عمیق و تغییر ضخامت دیوار نیاز دارند که قالب مهر زنی نمی تواند به لحاظ اقتصادی بازتولید کند. یک بازبینی مناسب برای مهر زنی - تسکین افزوده، شعاع خم تنظیم شده، ویژگیهای تغییر جهت به طوری که آنها در یک ایستگاه قرار گیرند - اغلب هزینه را بدون دست زدن به عملکرد کاهش میدهد.
حداقل شعاع خمش یک بررسی اولیه خوب است. برای فولاد نرم، شعاع داخلی 0.8-1.0 برابر ضخامت مواد بدون ترک قابل دستیابی است. برای ضد زنگ آستنیتی، به دلیل سخت شدن کار و برگشت فنری، اجازه دهید ضخامت تقریباً 2 برابر شود. هر چیزی محکم تر یا به مواد متفاوتی نیاز دارد، بازپخت بین عملیات یا طراحی مجدد.
ترخیص قالب و طرح نوار
فاصله برش معمولاً 5 تا 8 درصد ضخامت ماده در هر طرف برای فولاد کربنی، کمی کمتر برای ضد زنگ و برنج، کمی بیشتر برای آلومینیوم است. فاصله بسیار کم نیروی مشت را افزایش می دهد، سایش را تسریع می کند و برشی ثانویه و سوراخ بلندتری ایجاد می کند. بیش از حد باعث واژگونی، صورت شکستگی خشن و سوراخی می شود که به جای قیچی خم می شود.
طرح نواری به اندازه خود قالب بر تکرارپذیری حاکم است. سوراخهای پیلوتی که هر ایستگاه را قرار میدهند، عرض حامل مناسب، عرض پل ثابت بین قطعات و جریان متعادل مواد در اطراف نوار، همگی خطای موقعیت را کاهش میدهند. در کار با دقت بالا، نوار اغلب به گونهای طراحی میشود که ویژگیهای مهم در همان ایستگاه به جای ثبت مجدد در پایین دست شکل میگیرد - هر ثبت مجدد فرصتی برای خطای جمعآوری است.
قوام مواد
قالبی که برای زیرلایه 180 HV ساخته شده است، وقتی یک سیم پیچ در 220 HV می رسد، ابعاد مختلفی تولید می کند، زیرا برگشت فنری با قدرت تسلیم مقیاس می شود. تغییر سختی سیم پیچ به سیم پیچ 20 HV در گریدهای تجاری رایج است و برای تغییر زاویه خمش 0.5-1.5 درجه کافی است. خریدارانی که مهر زنی با دقت بالا را خریداری می کنند باید منتظر گواهینامه های مواد دریافتی با سختی و خواص مکانیکی باشند و تامین کنندگان باید از آنها نمونه برداری کنند. در مواردی که نیاز واقعاً تنگ است، به جای یک درجه، محدوده سختی را مشخص کنید.
کنترل فرآیند روی زمین
می پوشد. یک فولاد کربنی با قالب پیشرونده معمولاً بسته به ضخامت و پوشش هر 100000 تا 300000 ضربه مجدد نیاز دارد. ابزار ضد زنگ سخت تر است. چیزی که یک تامین کننده با دقت بالا قابل اعتماد را از هم جدا می کند، برنامه ریزی دوباره سنگ زنی است که توسط اندازه گیری ارتفاع سوراخ و ابعاد قطعه هدایت می شود، نه با شکست. سنسورهای درون دای برای تشخیص اسلگ، موقعیت نوار، تغذیه نادرست و درگیری خلبان در ابزارهای جدی استاندارد هستند زیرا آنها یک رویداد ضایعات را به جای 5000 قطعه مشکوک به یک پرس متوقف شده تبدیل می کنند.
زنجیره فرآیند پشت قطعه مهر شده با دقت بالا
مهر زنی با دقت بالا به ندرت یک عملیات واحد از سیم پیچ تا جعبه حمل و نقل است. درک زنجیره به خریدار کمک می کند تا ببیند هزینه کجاست و ریسک در کجا پنهان می شود.
خالی کردن، سوراخ کردن و شکل دادن
یک قالب پیشرونده شامل خالی کردن، سوراخ کردن، بریدگی، خم شدن، کشیدن و سکه در 6 تا 20 ایستگاه است. هر ایستگاه یک افزایش از هندسه را انجام می دهد و قسمت تا پایان نهایی به نوار متصل می ماند. مزیت دقت این است که هرگز قطعه را رها نمی کنید: هرگز مجدداً ثابت نمی شود، بنابراین استراتژی مبنا توسط ابزار به جای یک اپراتور حفظ می شود.
توابع درون قالبی
ابزار مدرن با دقت بالا اغلب شامل عملکردهایی می شود که قبلاً عملیات ثانویه بودند. ضربه زدن در قالب، پرچ کردن در قالب، برش لیزری در قالب برای ویژگیهایی که در غیر این صورت نیاز به عبور جداگانه دارند و اندازهگیری ابعاد بحرانی درون قالب، همگی باعث کاهش هندلینگ میشوند. هندلینگ جایی است که دقت از بین می رود - هر بار که یک قطعه از یک دستگاه خارج می شود و وارد دستگاه دیگری می شود، یک وسیله جدید و یک پشته جدید از تلورانس ها ظاهر می شود.
عملیات و مجموعه های ثانویه
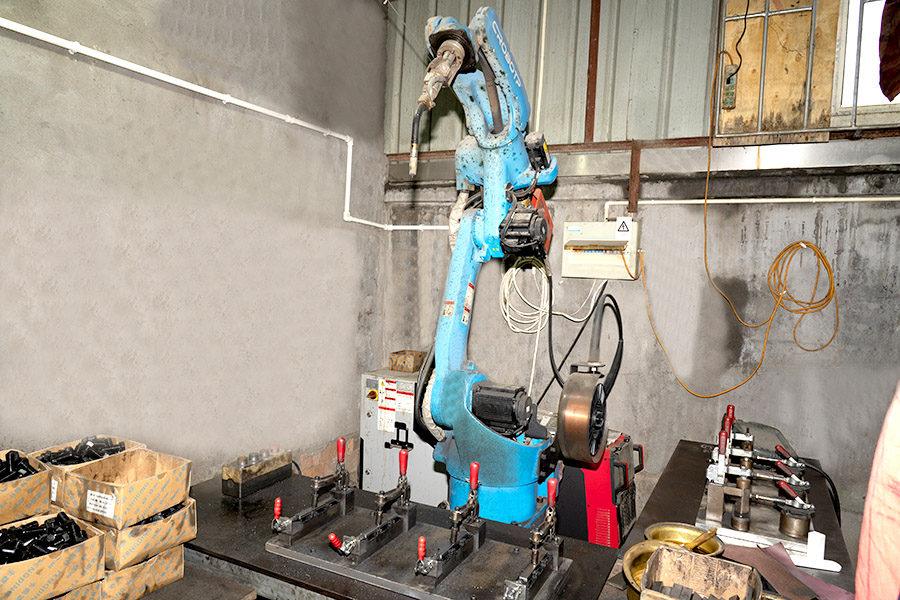
همه چیز را نمی توان یا نباید در قالب انجام داد. سوراخ کردن، غلت زدن، شکل دهی رزوه، جوشکاری، قرار دادن قالب های پلاستیکی و مونتاژ چندین قطعه مهر شده در یک مجموعه فرعی از مراحل رایج پایین دست هستند. هنگامی که یک جزء به دو نیمه مهر شده، یک جوش، یک درج رزوهدار و یک عنصر پلاستیکی نیاز دارد، تثبیت آن کار با یک تامینکننده، پشته تلورانس را حذف میکند که وقتی سه فروشنده هر کدام به تفسیر خود از نقشه کار میکنند ظاهر میشود.
 مجموعه های سفارشی ساخته شده و مجموعه های فرعی مجموعهها و مجموعههای فرعی ساخته شده سفارشی که مهر زنی، جوشکاری، نصب بست و تکمیل را یکپارچه میکند تا پشته تحمل از چندین فروشنده را کاهش دهد. مشاهده محصول →
قانون عملی: اگر مجموعه بیش از سه جزء دارد و تناسب بین آنها از نظر عملکردی حیاتی است، به جای قطعات جداگانه، مجموعه را تهیه کنید. بحثهای بعدی بین دو تامینکننده که هر کدام ادعا میکنند در حد تحمل خودشان هستند، حل کردنشان پرهزینه است.
انتخاب مواد سقف تحمل را تعیین می کند
هیچ طراحی قالبی برای یک بستر نامناسب جبران نمی کند. مواد تعیین کننده برگشت فنری، فرز قابل دستیابی، سرعت سایش ابزار و میزان حرکت قطعه پس از آبکاری یا عملیات حرارتی است.
| مواد | ضخامت معمولی | شکل پذیری | مقاومت در برابر خوردگی | جایی که مناسب است |
|---|---|---|---|---|
| فولاد کربنی نورد سرد (SPCC / DC01) | 0.2-3.0 میلی متر | عالی | بدون پوشش هیچ کدام | براکت های داخلی، قطعات ساختاری، قطعات حساس به هزینه |
| فولاد الکترو گالوانیزه (SECC) | 0.3-2.0 میلی متر | خوب | متوسط | محفظه های برق، شاسی، سخت افزار |
| فولاد گالوانیزه گرم (SGCC) | 0.4-3.0 میلی متر | خوب | خوب | مسکن در فضای باز، سخت افزار ساختاری |
| ضد زنگ 301/304 | 0.1-2.0 میلی متر | متوسط, high springback | عالی | فنرها، کنتاکت ها، لوازم خانگی و قطعات مواد غذایی |
| ضد زنگ 316 | 0.2-1.5 میلی متر | متوسط | بسیار خوب، مقاوم در برابر کلرید | مسکن های دریایی، شیمیایی و پزشکی |
| آلومینیوم 5052 / 1060 | 0.3-3.0 میلی متر | خوب, low springback | خوب when anodised | محفظه های سبک، سینک های حرارتی، پوشش ها |
| برنج C2680 / مس C1100 | 0.1-1.5 میلی متر | عالی | خوب | پایانه ها، شینه ها، کنتاکت ها، قطعات رسانا |
| فولاد فنری 65Mn / 301 | 0.1-1.2 میلی متر | منصفانه، نیاز به کاهش استرس دارد | فقیر بدون پوشش | گیره ها، فنرها، ویژگی های نگهدارنده |
 مهر زنی قطعات فلزی برای کاربردهای دقیق قطعات فلزی مهر و موم شده دقیق برای خودرو، الکترونیک، لوازم خانگی و تجهیزات انرژی جدید، با دقت ابعادی، استحکام و صافی مناسب برای قاب ها، بدنه ها و کانکتورها. مشاهده محصول →
دو تصمیم مادی بیش از هر تصمیم دیگری باعث دوباره کاری می شود. اولین مورد، جایگزینی درجه "به اندازه کافی نزدیک" برای صرفه جویی در هزینه است: SECC به جای SPCC شرایط سطح و اصطکاک در قالب را تغییر می دهد و می تواند ابعاد شکل گرفته را تا چند صدم میلی متر تغییر دهد. دوم نادیده گرفتن جهت دانه است. خم شدن به موازات جهت غلتش باعث ایجاد ترک در شعاع های تنگ تر از خم شدن در سراسر آن می شود، بنابراین بخشی که کاملاً در یک جهت تشکیل می شود ممکن است هنگام چرخش سیم پیچ از کار بیفتد.
تحمل ضخامت در سیم پیچ خام یکی دیگر از عوامل بی صدا است. کویل تجاری معمولاً به 0.05 ± میلی متر یا 10 ± درصد اسمی عرضه می شود که هر کدام بیشتر باشد. در یک قطعه 0.5 میلی متری که ارتفاع کلی 0.03 ± میلی متر است، تحمل سیم پیچ به تنهایی می تواند کل بودجه را مصرف کند. خریداران در آن محدوده باید تلورانس ضخامت کمتری را روی مواد مشخص کنند و انتظار داشته باشند که برای آن هزینه بپردازند.
چگونه Tolerance، GD&T و Inspection با هم تناسب دارند
یک نقاشی پر از 0.02 ± میلی متر بدون مبدل و بدون روش بازرسی اعلام شده دعوت به مناقشه است. ابعاد هندسی و تحمل با تعریف مبناهای عملکردی و با جدا کردن اندازه از شکل، جهت و موقعیت این مشکل را حل می کند. به عنوان مثال، یک علامت موقعیت Ø0.05 میلیمتری در MMC روی دو سوراخ نصب، به سازنده ابزار میگوید که قالب دقیقاً چه چیزی را باید به دست آورد و به بازرس میگوید دقیقاً چه چیزی را اندازهگیری کند - و تحمل جایزه را مجاز میکند که تحمل جعبه ساده 0.02 ± میلیمتر این کار را نمیکند.
سه قرارداد عملی ارزش توافق با هر تامین کننده در مرحله نقل قول را دارد:
- کدام ویژگی حیاتی است، کدام یک عمده و کدام تنها مرجع است. بیشتر نقاشی ها متمایز نمی شوند، بنابراین همه چیز بررسی می شود و همه چیز هزینه دارد.
- قابلیت فرآیند بر روی ویژگی های بحرانی هدف قرار می گیرد. Cpk 1.33 یک خط پایه معمول است، 1.67 برای خودرو یا قطعات مرتبط با ایمنی.
- آیا اولین بازرسی مقاله یک طرح بندی تمام بعدی است یا یک بررسی محدود، و اینکه آیا باید بعد از هر گونه اصلاح ابزار تکرار شود.
تجهیزات بازرسی باید با تلورانس مطابقت داشته باشند، نه آنقدر از آن تجاوز کنند که هزینه اندازه گیری غالب شود. یک جریان کاری معمولی با دقت بالا از یک دستگاه اندازهگیری مختصات برای مقالات اولیه و هندسه پیچیده، یک سیستم نوری یا بینایی برای ویژگیهای مسطح و سوراخ، یک پروژکتور پروفایل برای شعاع و زاویه، یک تستر زبری برای وضعیت لبه و سطح، و گیجهای دستی برای بررسیهای فرکانس بالا روی خط استفاده میکند. تست سختی و اندازهگیری ضخامت پوشش، تصویر را برای قطعاتی که تحت عملیات حرارتی یا آبکاری قرار میگیرند، کامل میکند.
کنترل تحمل در طبقه مغازه یک تمرین آماری است تا یک تمرین بازرسی. بررسی هر 200 قطعه و ترسیم ابعاد بحرانی نشان میدهد که روند سایش ابزار خیلی قبل از اینکه یک قطعه از حالت تحمل خارج شود، به یک تامینکننده اجازه میدهد به جای خرابی، مجدداً در شرایط شرطی خرد شود. برای درمان عمیق تر خطای انباشتگی و موقعیت، به این توضیح مراجعه کنید کنترل تحمل ابعادی و خطاهای شکل و موقعیت در مهر زنی با دقت بالا .
پوشش سطح، آبکاری و تحمل مصرفی آنها
آبکاری فلز را اضافه می کند. یک لایه روی 10 میکرومتری روی هر صورت، یک قسمت 0.50 میلیمتری را به 0.52 میلیمتر میرساند که برای براکت خوب است و برای پایانههای فشرده کشنده است. خریداران باید بیان کنند که آیا ابعاد ترسیم قبل یا بعد از اتمام اعمال می شود - اکثر نقشه ها اینطور نیستند و فرض پیش فرض بین تامین کنندگان متفاوت است.
| پایان | ضخامت معمولی | تاثیر بر ابعاد | ملاحظات |
|---|---|---|---|
| آبکاری روی | 5-15 میکرومتر | 10 تا 30 میکرومتر از مقدار مجاز را در هر دو صورت مصرف می کند | خطر تردی هیدروژنی در فولادهای فنر با استحکام بالا. پخت مورد نیاز |
| روی-نیکل | 8-15 میکرومتر | مشابه روی | عملکرد بهتر در اسپری نمک، هزینه بالاتر |
| غیرفعال سازی (ضد زنگ) | زیر 1 میکرومتر | ناچیز | آهن آزاد را از بین می برد. ظاهر خیلی تغییر نمی کند |
| نیکل بدون برق | 3-25 میکرومتر | یکنواخت، اما باید بودجه داشته باشد | خوب wear resistance and solderability |
| آبکاری قلع | 3-10 میکرومتر | کوچک اما قابل اندازه گیری در ویژگی های خوب | در درجه اول برای لحیم کاری |
| کت پودری / کت الکترونیکی | 40-100 میکرومتر | قابل توجه؛ نیاز به پوشاندن ویژگی های حیاتی دارد | پوشش هزینه حمل و نقل را افزایش می دهد |
| برش ارتعاشی / غلتش | 5-25 میکرومتر از مواد لبه را حذف می کند | شرایط لبه را تغییر می دهد و می تواند گوشه ها را گرد کند | اغلب برای نگه داشتن یک فرز لازم است |
ترتیب عملیات به اندازه خود پایان مهم است. آبکاری پس از شکل گیری طبیعی است. آبکاری قبل از شکل گیری باعث ترک خوردن پوشش در هر خم می شود. تنش زدایی روی فولاد فنری باید پس از شکل دهی و قبل از آبکاری اتفاق بیفتد. و در جایی که یک قطعه هم عملیات حرارتی و هم آبکاری شده است، عملیات حرارتی ممکن است به اندازهای تغییر کند که بعد از آن نیاز به عملیات اندازهگیری داشته باشد.
ابزار: مرکز هزینه واقعی
در مهر زنی با دقت بالا، ابزار محصول است. مطبوعات یک کالاست. قالب مالکیت معنوی است که تعیین می کند آیا قطعه در سکته مغزی 800000 و همچنین در ضربه 800 در محدوده تحمل است یا خیر. خریدارانی که ابزارسازی را به عنوان یک فکر بعدی در نظر می گیرند معمولاً دو بار برای آن هزینه می پردازند.
| نوع ابزار | ایستگاه ها | حجم اقتصادی | هزینه نسبی ابزار | یادداشت ها |
|---|---|---|---|---|
| تک مرحله ای | 1 | زیر 5000 قطعه در سال | 1× | دقت ساده، آهسته و وابسته به اپراتور |
| مرکب | 1 (جای خالی و فرم با هم) | 5000-50000 قطعه | 2-3× | خوب for flat parts with one forming step |
| مترقی | 6-20 | 50000 قطعه به بالا | 5-15× | انتخاب پیش فرض برای کار با دقت بالا |
| انتقال | چند قسمتی که بین پرس ها حمل می شود | حجم بالا، قطعات بزرگ | بالا | در جایی استفاده می شود که قطعه برای یک نوار خیلی بزرگ باشد |
 خدمات مهر زنی با دقت بالا سفارشی بالا-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. مشاهده محصول →
پنج اصطلاح تجاری در هر بحث ابزارسازی تعلق دارند و هیچ یک از آنها معمولاً داوطلبانه نیستند:
- مالکیت. مالک قالب کیست و خریدار تحت چه شرایطی می تواند آن را به چاپخانه دیگری ببرد؟ ابزاری که فقط برای تخت پرس یک تامین کننده مناسب باشد، ارزش انتقال محدودی دارد.
- مورد انتظار مرگ معمولاً در سکته مغزی قبل از بازسازی اساسی نقل قول می شود. ابزاری که برای 300000 ضربه ساخته شده است و ابزاری که برای 3000000 ضربه ساخته شده است در قیمت گذاری مشابه به نظر می رسد و از نظر هزینه پنج ساله بسیار متفاوت است.
- قطعات یدکی و فرسوده. پانچ ها، درج ها و فنرها مواد مصرفی هستند. این که آیا آنها به صورت محلی ذخیره می شوند یا از خارج از کشور ارسال می شوند، زمان بهبودی پس از شکستگی را تعیین می کند.
- سیاست بازنگری تعداد تغییرات مهندسی شامل چه تعداد، با چه قیمتی است و اجرای یک تغییر چقدر طول می کشد.
- کمک هزینه مجدد. قالب باید با مواد کافی طراحی شود تا قبل از تعویض چندین بار آسیاب شود. ابزاری که در روز اول به حد مجاز زمین می رسد، عمر مفیدی ندارد.
زمان آمادهسازی ابزار برای قالب پیشرونده در محدوده ایستگاههای 6 تا 20 معمولاً 4 تا 8 هفته شامل تأیید آزمایشی و اولین مقاله است، در مواردی که سنسورهای درون قالب، بادامکهای پیچیده یا تلورانسهای موقعیت تنگ درگیر هستند، بیشتر است. خریدارانی که برای عرضه محصول برنامه ریزی می کنند، باید آن زمان تحویل را به عنوان بخشی از مسیر بحرانی در نظر بگیرند، نه به عنوان جزئیاتی که پس از توقف طراحی حل می شود.
زمانی که مهر زدن بر سایر فرآیندها غلبه می کند، و زمانی که این کار را نمی کند
مهر زنی با دقت بالا به طور خودکار پاسخ درستی نیست. دارای هزینه ثابت بالا و هزینه متغیر بسیار پایین است که باعث می شود در حجم بی رقیب و زیر چند هزار قطعه سوال برانگیز باشد.
| فرآیند | هزینه راه اندازی | قیمت هر قطعه 10000 عدد | تحمل قابل دستیابی | بهترین باند حجم |
|---|---|---|---|---|
| بالا precision progressive stamping | بالا (tooling) | خیلی کم | 0.02 ± میلی متر | 20000 تا چند میلیون |
| برش لیزری به علاوه خمش | خیلی کم | متوسط | ± 0.10-0.20 میلی متر | 1 تا 5000 |
| پانچ CNC | کم تا متوسط | کم تا متوسط | ± 0.10 میلی متر | 500 تا 20000 |
| حکاکی شیمیایی عکس | متوسط | متوسط | 0.02 ± میلی متر on thin material | 1 تا 100000 فقط قطعات نازک |
| ریخته گری به همراه ماشینکاری | بالا | پایین | 0.05 ± میلی متر | 10000 و بالاتر، هندسه سه بعدی |
نقطه متقاطع ثابت نیست. یک براکت صاف ساده با دو سوراخ ممکن است ابزاری را با 3000 قطعه توجیه کند زیرا خود ابزار ارزان است. یک قالب پیچیده پیشرونده با ضربه زدن درون قالبی و هشت ایستگاه شکل دهی ممکن است به 50000 قطعه قبل از بازپرداخت ابزار نیاز داشته باشد. راه صادقانه برای تصمیم گیری مدل سازی هزینه کل در طول عمر محصول مورد انتظار است، از جمله احتمال تغییر طراحی - تغییر طراحی با برش لیزری ارزان و با ابزار گران است.
یک مسیر میانی مفید برای محصولات در محدوده 2000 تا 20000 قطعه وجود دارد: ساخت یک قالب پیشرونده با ایستگاه های کمتر و انجام عملیات باقی مانده، مانند ضربه زدن و مونتاژ، به صورت آفلاین تا زمانی که حجم ها اضافه کردن آنها را توجیه کنند. این هزینه ابزار اولیه را بدون تعهد به فرآیندی که مقیاس نخواهد داشت، کم نگه می دارد.
نقص هایی که در مهر زنی با دقت بالا ظاهر می شوند
تقریباً هر نقص در مهر زنی دقیق یک علت شناخته شده و یک اقدام متقابل شناخته شده دارد. چیزی که متفاوت است این است که آیا تامین کننده فرآیند را برای گرفتن زودهنگام ابزاری کرده است یا خیر. جدول زیر خطاهایی را که اغلب در بازرسی ورودی مشاهده می شود را پوشش می دهد.
| نقص | علت معمولی | پیشگیری |
|---|---|---|
| فرز بالاتر از حد | درج پانچ یا قالب فرسوده، فاصله نادرست | فاصله بین 5 تا 8 درصد در هر طرف، ریس کردن برنامهریزیشده، ارتفاع سوراخها بهعنوان روند کنترل میشود |
| رانش ابعادی در طول یک اجرا | سایش ابزار، خطای تغذیه نوار، تغییرات سختی ورودی | سنجش پایلوت درون قالب، SPC در ابعاد بحرانی، گواهی مواد با محدوده سختی |
| شکست پیچ و تاب و صافی | تنش پسماند ناهموار، شکل گیری نامتقارن، پشتیبانی ضعیف نوار | چیدمان نوار متعادل، بازپخت تنش زدایی، تسطیح در خط |
| نشانههای کشش و مرگ | تسکین ناکافی اسلگ، هندسه قالب ضعیف، روانکاری ضعیف | سنسورهای تشخیص اسلگ، استخراج خلاء، عملیات سطح قالب |
| خراش و سوزش | روانکاری ناکافی، سطوح قالب ناهموار | ابزار پوشش داده شده (قلع، DLC)، روان کننده مطابق با مواد |
| ترک خوردگی در پیچ ها | شعاع خمش کمتر از حداقل، مواد خیلی سخت، جهت دانه | شعاع حداقل 0.8-1.0 برابر ضخامت در فولاد نرم، 2 برابر در فولاد ضد زنگ. بازپخت بین عملیات |
| آبکاری تاول یا چسبندگی ضعیف | باقیمانده روان کننده مهر زنی، پیش تصفیه ناکافی | چرخه تمیز کردن مشخص شده قبل از آبکاری، تست چسبندگی در مقاله اول |
یک عیب سزاوار ذکر جداگانه است زیرا در مهر زدن نامرئی است و بعداً ظاهر می شود: تنش پسماند. یک قطعه تشکیل شده می تواند در روز تولید کاملاً اندازه گیری شود و پس از آبکاری، پس از عملیات حرارتی یا پس از چند هفته نگهداری باز شود یا بپیچد. در مواردی که صافی از نظر عملکردی مهم است، درخواست بازپخت تنش زدایی و بررسی صافی بعد از اتمام کار کنید، نه قبل از آن.
ایجاد یک RFQ که یک عدد قابل نقل را برمی گرداند
بیشتر تأخیرهای نقل قول ناشی از استعلام است نه تأمین کننده. یک درخواست کامل برای نقل قول برای مهر زنی با دقت بالا شامل موارد زیر است و تامین کننده ای که آن را دریافت می کند معمولاً می تواند ظرف سه تا پنج روز کاری پاسخ دهد.
- یک طراحی دوبعدی با GD&T کامل، دادهها و استاندارد تحمل اعلام شده، بهعلاوه یک مدل سهبعدی که در آن هندسه پیچیده است.
- درجه مواد، ضخامت با تحمل، مزاج یا محدوده سختی، و استاندارد قابل اجرا.
- الزامات پرداخت سطح، از جمله اعمال ابعاد قبل یا بعد از پوشش.
- حجم سالانه، اندازه سفارش و عمر مورد انتظار محصول. این سه عدد بیش از هر چیز دیگری در نقشه استهلاک ابزار را تعیین می کنند.
- ویژگی های حیاتی برای عملکرد، به صراحت علامت گذاری شده است. هر چیز دیگری را می توان به عنوان مرجع برای اهداف نقل قول در نظر گرفت.
- الزامات مستندات کیفیت: گزارش مقاله اول، طرح کنترل، گواهی مواد، سطح PPAP در صورت وجود.
- الزامات بسته بندی و برچسب گذاری، از جمله هر طرح ظرف قابل برگشت.
- مقصد و اینکوترمز، از آنجایی که بسته بندی صادراتی و حمل و نقل به طور قابل توجهی بر هزینه زمین تأثیر می گذارد.
- قیمت هدف و تاریخ شروع تولید هدف، در صورت ثابت بودن. تامین کنندگان فرآیند را حول هر دو طراحی خواهند کرد.
رایج ترین حذف، نمایه حجم است. قیمتی که بر اساس 100000 قطعه در سال ساخته شده است و قیمتی که بر روی 2000 قطعه در سال ساخته می شود با انتشار ماهانه بیش از ضریب دو در قیمت هر قطعه متفاوت است، زیرا راه اندازی، استهلاک ابزار و فرکانس بازرسی در مقادیر بسیار متفاوتی پخش می شود. با دادن یک شماره، یک نقل قول برای تک شماره دعوت میشود، و وقتی نسخههای واقعی میرسند، شگفتانگیز است.
ساختار هزینه: آنچه در واقع برای آن پرداخت می کنید
درک ساختار هزینه، مذاکره را سازنده تر می کند، زیرا بحث را از «کاهش قیمت 8 درصد» به «کدام یک از این عناصر می توان تغییر داد» منتقل می کند.
- مواد. معمولاً 25 تا 45 درصد قیمت قطعه، بر اساس درجه، ضخامت، استفاده از عرض سیم پیچ و ارزش بازیابی ضایعات تعیین می شود. چیدمان نواری که ضایعات را از 30٪ به 22٪ کاهش می دهد، ارزش بیشتری نسبت به اکثر مذاکرات قیمت دارد.
- استهلاک ابزار. در سراسر حجم نقل قول پخش کنید. اینجاست که مفروضات حجم بیشترین اهمیت را دارند.
- زمان را فشار دهید. ضربات در دقیقه ضرب در تعداد ایستگاه هایی که قطعه اشغال می کند. قطعه ای که می تواند در قالب 12 ایستگاهی با سرعت 300 ضربه در دقیقه تولید شود به طور چشمگیری ارزان تر از قطعه ای است که به 20 ایستگاه با سرعت 120 ضربه در دقیقه نیاز دارد.
- عملیات ثانویه ضربه زدن، سوراخزدایی، جوشکاری، آبکاری و مونتاژ به کار حساس هستند و معمولاً حاشیههای بیشتری نسبت به خود مهر زنی دارند.
- بازرسی. اغلب دست کم گرفته می شود. قطعهای با 40 ویژگی تحملشده که در هر لات بررسی میشود، بسیار بیشتر از قطعهای با چهار مورد بازرسی میشود.
- بسته بندی و تدارکات. بسته بندی صادراتی، خشک کن، جلوگیری از زنگ زدگی و حمل و نقل از بندر به مقصد، درصد قابل مشاهده ای را به هزینه فرود، به ویژه برای قطعات کم ارزش اضافه می کند.
دو هزینه پنهان در طول مذاکره مستحق توجه هستند. مفروضات نرخ قراضه در داخل قیمت قطعه قرار دارند و به ندرت افشا می شوند. درخواست نرخ ضایعات مفروض یک سوال مشروع و آشکار است. یکپارچه سازی حمل و نقل یکی دیگر از موارد است: تامین کننده ای که در نزدیکی یک بندر کانتینری اصلی قرار دارد می تواند محموله ها را ادغام کند و هزینه های فرود را به گونه ای کاهش دهد که قیمت آن قابل مشاهده نیست.
صلاحیت تامین کننده: اسنادی که باید درخواست کنید
یک تامین کننده مهر زنی با دقت بالا باید بتواند موارد زیر را بدون جستجوی داخلی طولانی تولید کند. اگر هر موردی نیاز به تشدید داشته باشد، خود اطلاعاتی در مورد سازمان است.
- گواهی سیستم مدیریت کیفیت با نام نهاد گواهینامه و محدوده پوشش مهر فلز.
- گواهیهای مواد برای گرمای خاص یا سیم پیچ مورد استفاده در مقاله اول.
- اولین گزارش بازرسی مقاله با مقادیر اندازهگیری شده در برابر هر مشخصه تحملشده، نه تیکهای عبور یا شکست.
- یک طرح کنترل فرآیند که مشخص می کند کدام ویژگی ها، هر چند وقت یکبار و با چه ابزاری بررسی می شوند.
- لیست تجهیزات با تناژ پرس، حداکثر اندازه بستر، سرعت ضربه و ظرفیت ارتفاع قالب - این نشان می دهد که آیا ابزار واقعاً مناسب است یا خیر.
- سوابق اقدامات اصلاحی از مشکلات اخیر مشتری. تامینکنندهای که هیچ مشکلی ثبت نشده است یا جدید است یا آنها را ضبط نمیکند.
- فهرست تامین کنندگان فرعی برای آبکاری، عملیات حرارتی و هر عملیات برون سپاری، زیرا اکثر موارد با کیفیت خارج از کارخانه مهر زنی سرچشمه می گیرند.
- بسته بندی نمونه و استاندارد شناسایی، از جمله قابلیت ردیابی تعداد زیادی از کویل تا کارتن.
ارزش یک ممیزی یا یک بررسی ویدیویی بیشتر از مجموعه اسناد است. تماشای نحوه تفکیک ضایعات، اینکه آیا قالبها روی قفسههایی با سوابق تعمیر و نگهداری متصل میشوند یا خیر، و اینکه آیا منطقه بازرسی از کف تولید جدا شده است یا خیر، به خریدار با تجربه بیشتر از یک گواهی درباره قابلیتها میگوید.
کار با یک تامین کننده مهر زنی مبتنی بر نینگبو
نینگبو یکی از مکانهای کاربردیتر در چین برای تهیه قطعات فلزی مهر و موم شده، عمدتاً به دلیل تدارکات است. این بندر حجم بسیار بالایی از ترافیک کانتینری را انجام می دهد و کارخانه ای در فاصله تقریباً 25 کیلومتری بندر می تواند کالاهای نهایی را در یک روز از خط تولید به محوطه کانتینر منتقل کند. برای برنامه های صادراتی با پنجره های حمل و نقل تنگ، این نزدیکی دسته ای از تاخیرها را حذف می کند که تامین کنندگان داخلی نمی توانند از آن اجتناب کنند.
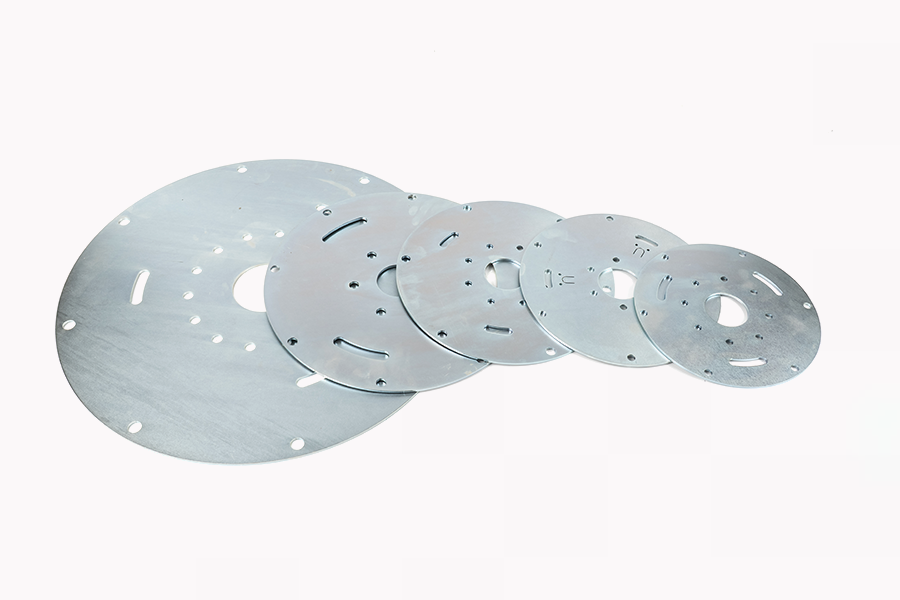
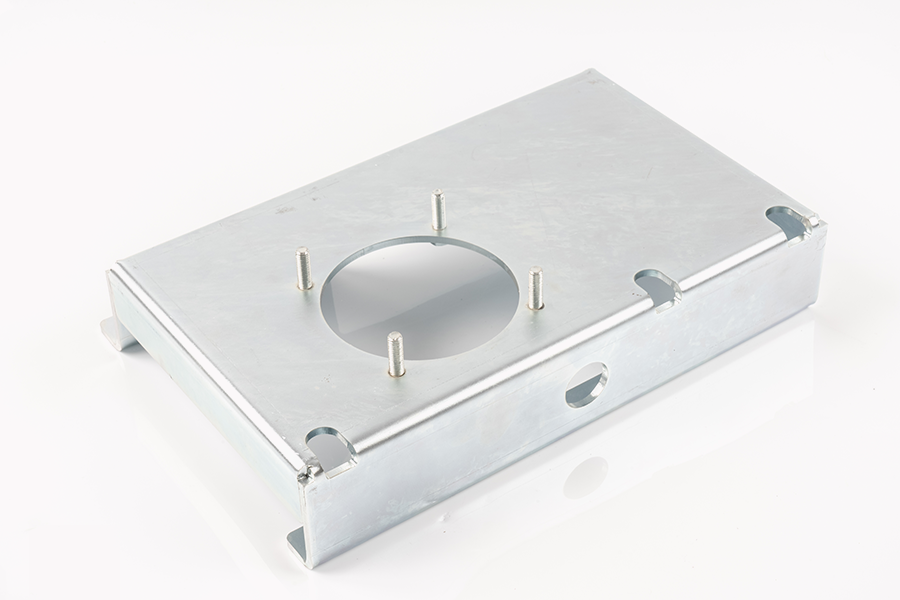
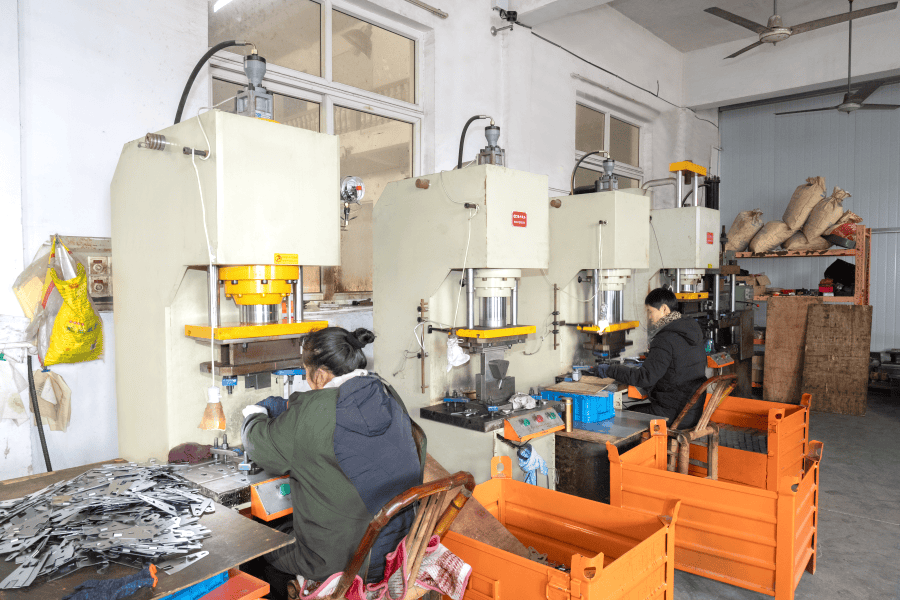
Ningbo Mingli Electric Technology Co., Ltd. یک شرکت تولید کننده و بازرگانی است که در سال 2017 تأسیس شده است و در قطعات فلزی مهر شده، قطعات ورق فلزی و مجموعه های ساخته شده با ظرفیت اعلام شده بیش از 5000 تن در سال و تیمی متشکل از 50 نفر کار می کند. محدوده فرآیند اعلام شده شرکت پنج مسیر را پوشش می دهد که بر روی دسته بندی محصولات ترسیم می شود: مهر زنی با دقت بالا برای قطعات فلزی مهر و موم شده، پردازش ورق فلز برای اجزای ورق فلزی، و پردازش رزوه داخلی، جوشکاری و کار مونتاژ پشتیبانی از پردازش پلاستیک. توسعه به صورت سفارشی انجام می شود - قطعات به جای کاتالوگ بر اساس نقشه ها یا نمونه های مشتری ساخته می شوند - و تجارت اعلام شده شرکت در سراسر اروپا، آمریکا، آسیای جنوب شرقی و خاورمیانه صادرات محور است.
برای خریداران، آن نمایه در سه موقعیت بیشترین کاربرد را دارد. اول، زمانی که یک جزء در یک فرآیند طراحی شده است و نیاز به بهینه سازی برای مهر زنی دارد، زیرا مسیر توسعه سفارشی امکان مشارکت اولیه در طراحی را فراهم می کند. دوم، زمانی که یک قطعه به بیش از یک فرآیند نیاز دارد - به عنوان مثال، یک براکت مهر شده با یک درج ضربه خورده و یک تقویت کننده جوش داده شده - و یکپارچه سازی از پشته تحمل معامله با سه تامین کننده جلوگیری می کند. سوم، زمانی که حجم ها بین محدوده برش لیزری دسته ای کوچک و محدوده ابزار اختصاصی با حجم بسیار بالا قرار می گیرد، جایی که یک تامین کننده با ظرفیت پرس انعطاف پذیر و ترکیبی از انواع قالب می تواند مقرون به صرفه تر از هر دو حالت باشد.
بررسیهای معمول هنوز اعمال میشود، و هیچ یک از آنها نباید بر اساس مشخصات شرکت نادیده گرفته شود. گواهی مدیریت کیفیت و دامنه آن را بخواهید، تأیید کنید که کدام گواهینامه های خاص به جای فرض شده است، لیست تجهیزات را با توجه به اندازه و تناژ قطعه خود درخواست کنید، و مستقیماً بپرسید که کدام عملیات در داخل انجام می شود و کدام یک با قرارداد فرعی. همچنین فرض نرخ ضایعات را در مظنه و بازه سنگ زنی مجدد برای قالبی که قسمت شما را اجرا می کند، بخواهید. تامین کننده ای که به این چهار سوال به وضوح پاسخ می دهد، معمولا تامین کننده ای است که فرآیند خود را کنترل می کند.
مهر زنی با دقت بالا به خریدارانی پاداش می دهد که با آن به عنوان خرید مهندسی به جای خرید کالا برخورد می کنند. تلورانسی که دریافت میکنید، تلورانسی است که ابزار برای نگهداشتن آن ساخته شده است، و ابزار ترسیمی که ارائه کردهاید، موادی که مشخص کردهاید و حجمی که به آن متعهد شدهاید را منعکس میکند. به دست آوردن این سه ورودی درست قبل از برش قالب ارزش بیشتری نسبت به هر مذاکره قیمتی دارد که پس از آن انجام شود.
دنباله عملی کوتاه است. ویژگی های حیاتی را تعریف کنید و بگذارید بقیه مرجع باشند. درجه مواد و تحمل ضخامت را انتخاب کنید که فضایی برای فرآیند باقی بگذارد. روش بازرسی، هدف توانایی و مستندات را قبل از اولین مقاله، نه بعد از اولین شکایت، به توافق برسانید. و به صورت کتبی تأیید کنید که مالک این ابزار چه کسی است، انتظار میرود چه مدت دوام بیاورد و وقتی طراحی تغییر میکند چه اتفاقی میافتد. این کار را انجام دهید و ± 0.02 میلیمتر روی نقشه دیگر یک خطر نیست و به عنوان یک مشخصات شروع میشود.



درباره ما
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

حق چاپ © شرکت فناوری الکتریکی Ningbo Mingli ، Ltd. All rights reserved.
